

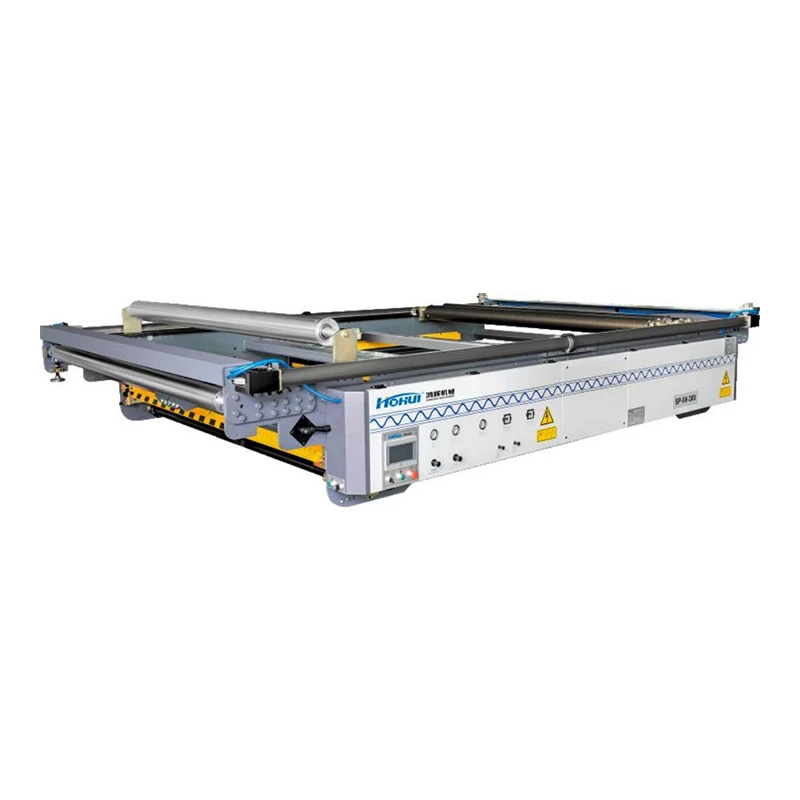
Общ преглед на продукта
Оборудването за дуплексно прецизно нарязване преобразува широките основни ролки в множество готови ролки чрез контролирано развиване, водене на лентата, надлъжно нарязване и дуплексно навиване. Две позиции за навиване назад позволяват няколко нарязани ролки да бъдат произведени от една основна ролка в рамките на непрекъснат процес на конвертиране.
Конфигурацията на машината се избира според дебелината на материала, ширината и диаметъра на основната-ролка, ширината и диаметъра на готовата-ролка, размера на сърцевината, оформлението на прореза и необходимата работна скорост.
Конфигурация за двустранно пренавиване
Две позиции за пренавиване
Дуплексното разположение осигурява две позиции на навиване за множество готови ролки. Оформлението на ролката се задава според крайната ширина, размера на сърцевината и необходимия диаметър на ролката.
Диференциална намотка
Отделните ролки могат да изискват различни условия на навиване, тъй като диаметърът им се увеличава. Диференциалното управление на навиването помага да се приспособят тези промени в множество позиции на пренавиване.
Система за прецизно нарязване
Ширина на прореза
Позиционирането на ножа определя ширината на завършената лента и оформлението на прореза. Конфигурациите могат да поддържат ширина на прореза от 20 mm нагоре, в зависимост от материала и настройката на машината.
Избор на нож
Методите за рязане с бръснач и срязване могат да бъдат избрани според структурата на субстрата. Методът на рязане, състоянието на ножа и позиционирането влияят върху качеството на ръба и консистенцията на размерите.
Мрежово напрежение и насочване
Контрол на напрежението
Опънът при развиване и навиване се регулира според дебелината на материала, еластичността и диаметъра на навиване. Стабилното напрежение спомага за поддържане на проследяването на мрежата и завършеното-формиране на ролката.
Уеб ръководство
Системата за{0}}водене на мрежата поддържа странично положение преди и след разрязването. Точното проследяване е важно, когато няколко тесни ролки се произвеждат от една и съща основна мрежа.
Съвместимост на материалите
Пластмасови филми
Машината може да обработва обикновени гъвкави филми в рамките на определената дебелина и диапазон на навиване. Твърдостта на материала, състоянието на повърхността и удължението определят необходимите настройки на процеса.
Хартия и етикети
Хартията и етикетите изискват подходяща геометрия на ножа и настройки на напрежението, за да се поддържат ръбовете на прореза и подравняването на ролката.
Ламинати и фолио
Ламинираните структури, метализираните филми и платната-на основата на фолио изискват контролирано опъване и подходящи условия за разрязване. Крайната конфигурация зависи от материалната конструкция и габарита.
Ключови характеристики на оборудването
Дуплексна намотка
Две станции за пренавиване осигуряват практична конфигурация за производство на множество готови ролки от една основна ролка.
Регулируемо разрязване
Позиционирането на ножовете може да се организира за различни комбинации на завършена-широчина в рамките на наличната работна ширина.
Регулиране на напрежението
Контролираното напрежение при развиване и навиване поддържа последователно транспортиране на лентата, тъй като диаметърът на ролката се променя по време на производството.
Оформяне на ролка
Размерите на сърцевината, налягането на навиване, напрежението и условията на полагане- са координирани, за да се постигне определения диаметър на ролката, позиция на ръба и плътност на навиване.
Технически параметри
|
Параметър |
Типична спецификация |
|
Тип машина |
Duplex Slitter Rewinder |
|
Работна ширина |
1050–1850 мм |
|
Дебелина на материала |
12–300 μm |
|
Диаметър на родителската ролка |
1000–1200 мм |
|
Диаметър на готовата ролка |
600–800 мм |
|
Минимална ширина на прореза |
20 мм |
|
Развийте Core ID |
76 / 152 мм |
|
Пренавиване на Core ID |
70 / 76 / 152 мм |
|
Максимална скорост на машината |
До 800 м/мин |
|
Превъртане на станции |
2 |
|
Методи за рязане |
Бръснач / ножица |
|
Система за контрол |
Базиран-на PLC |
|
Материална форма |
Roll-to-roll |
Области на приложение
Гъвкави опаковъчни материали
Подходящ за превръщане на филми и ламинирани платна в по-тесни ролки за последващи операции по опаковане.
Материали за етикетиране и освобождаване
Дуплексната конфигурация поддържа производство с тясна-широчина, където позицията на прореза, подравняването на ръбовете и размерите на-завършената ролка трябва да останат постоянни.
Индустриални ролкови материали
Хартия, метализирано фолио, платна-на базата на фолио и други технически материали могат да бъдат обработвани, когато техните механични характеристики и характеристики на навиване отговарят на избраната конфигурация.
Критерии за избор
Потвърдете типа на субстрата, дебелината, ширината, структурата и повърхностните характеристики. Тези стойности определят приложимия метод на рязане и диапазона на напрежение.
Диаметърът на основната-ролка, диаметърът на-завършената ролка, размерите на сърцевината и готовите ширини установяват конфигурацията за развиване и навиване.
Броят на готовите ролки, индивидуалните ширини на прореза и подстригването на ръбовете определят количеството на ножовете, разстоянието и използваемата ширина на машината.
Целевата скорост на движение трябва да се разглежда заедно с габарита на материала, теглото на ролката, качеството на навиване и необходимата стабилност на производството.
Съображения за качество и производство
Ръб на цепка
Състоянието на ръба се влияе от типа на ножа, подравняването на ножа, структурата на материала и работните настройки. Избраният метод на рязане трябва да съответства на основата.
Подравняване на ролката
Позицията в мрежата и подравняването при пренавиване влияят пряко върху крайните-ръбове на ролката. Стабилното водене и контролираното налягане на навиване спомагат за поддържането на постоянна геометрия на ролката.
Твърдост на ролката
Твърдостта на-завършената ролка се влияе от напрежението, състоянието на сърцевината, контактното налягане и свойствата на материала. Необходимият профил на навиване трябва да се определи в съответствие с процеса надолу по веригата.
ЧЗВ
В: Какви материали може да обработва тази машина?
О: Машината може да бъде конфигурирана за пластмасови фолиа, хартия, етикети, ламинати, метализирани фолиа и материали на базата на-фолио в рамките на приложимата дебелина и диапазон на навиване.
Въпрос: Какво определя работната ширина?
О: Ширината на основната-ролка, ширината на готовата-ролка, количеството на процепите и подстригването на ръбовете определят необходимата работна ширина.
В: Каква е минималната ширина на прореза?
О: Типичната конфигурация поддържа ширина на прореза от 20 mm нагоре. Практическият диапазон зависи от изискванията за материал, ножова система и завършен-рол.
В: Каква информация е необходима за избор на машина?
О: За техническата конфигурация се изискват тип и дебелина на материала, ширина и диаметър на основната-ролка, ширини и диаметри на готовата-ролка, размер на сърцевината, оформление на прореза и целева скорост.
Въпрос: Защо да използвате двустранно пренавиване?
О: Две позиции за навиване назад позволяват да се произвеждат множество готови ролки от една родителска ролка и осигуряват подходяща конфигурация за непрекъснато преобразуване на ролки.
Популярни тагове: дуплексно прецизно оборудване за рязане, Китай производители на дуплексно прецизно оборудване за рязане, фабрика, високоскоростна машина за рязане, Машина за листове хартия 1900 мм, ролка слитър пренавиваща машина, резачка за контрол на напрежението, машина за уеб конвертиране, машина за рязане на мрежа


